

螺柱产品介绍
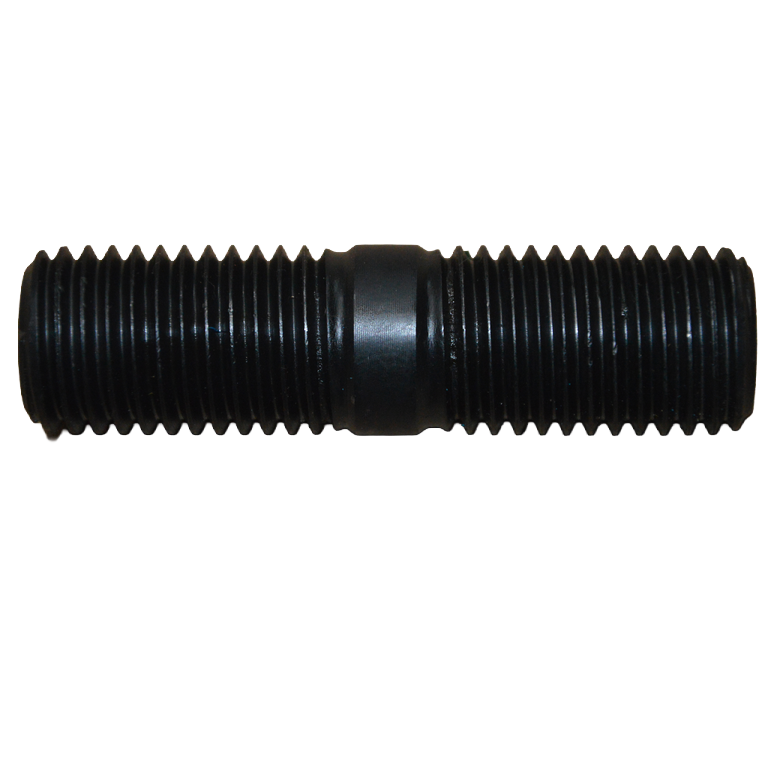
螺柱是柱塞泵结构连接中使用的专用紧固件, 通常采用双头螺纹或全螺纹杆状结构, 用于泵体、液力端、端盖、轴承座及其他可拆卸部件之间的连接和紧固。 与普通六角头螺栓不同,螺柱本身通常没有用于扳手直接拧紧的六角头, 其连接主要依靠螺纹旋入主体并配合螺母产生夹紧力。
在典型的双头螺柱连接中, 一端按照规定深度旋入泵体或相应主体零件的内螺纹孔, 中间穿过被连接件, 另一端安装螺母和相应垫圈。 拧紧螺母后,螺柱产生轴向拉伸, 从而对被连接部件形成持续的预紧和夹紧作用。
柱塞泵运行过程中存在振动、交变载荷和周期性机械作用, 因此螺柱的直径、螺距、旋入长度、材料强度及预紧状态 都需要与具体安装位置相匹配。 关键连接位置不能仅按照外径和总长度选择普通螺柱替代。
螺柱的主要作用
1、连接柱塞泵结构件: 螺柱与主体内螺纹、被连接件及螺母共同形成可拆卸连接, 保持相关零部件的正确装配关系。
2、建立并保持预紧力: 拧紧螺母后使螺柱产生轴向弹性伸长, 从而将连接件压紧, 减少运行过程中结合面松动和异常位移。
3、减少主体内螺纹反复拆装: 对需要定期拆卸维护的结构, 螺柱可以保持旋入主体的一端相对固定, 检修时主要拆装外侧螺母, 从而减少主体内螺纹频繁旋入、旋出造成的磨损。
4、适应较厚连接件: 螺柱长度可以根据连接结构进行配套, 适用于端盖、壳体、法兰及其他具有一定装配厚度的连接位置。
结构与连接方式
柱塞泵使用的螺柱可根据具体结构采用双头螺柱或全螺纹螺柱。 双头螺柱通常由旋入端螺纹、中间杆部和螺母端螺纹组成; 全螺纹结构则沿杆体较大范围加工螺纹。
旋入端: 与泵体、液力端或其他主体零件的内螺纹配合, 其螺纹规格和有效旋入深度直接影响连接可靠性。
螺母端: 穿过被连接零件后与螺母配合, 通过螺母紧固建立规定的连接预紧力。
中间杆部: 部分螺柱设有光杆段, 其直径、长度及与连接孔之间的关系应按照原结构确定, 不能简单用全螺纹杆代替。
与六角头螺栓的区别
六角头螺栓具有明确的六角头, 安装时通常通过旋转螺栓头或配套螺母完成紧固; 螺柱通常没有螺栓头, 而是通过一端旋入主体、另一端安装螺母, 或通过两端螺母形成夹紧连接。
对需要经常拆卸的柱塞泵部件, 使用螺柱连接可以减少主体螺纹孔反复拆装。 因此即使螺纹直径和长度接近, 螺柱与普通六角头螺栓也不应在未确认原设计的情况下直接互换。
旋入端与螺母端的选型
对双头螺柱而言, 两端螺纹并不应默认完全相同。 实际选型时需要分别核对旋入端和螺母端的螺纹直径、 螺距、有效长度以及原设计的旋入深度。
如果旋入端长度不足, 可能造成主体螺纹有效啮合不足; 如果旋入过深, 则可能发生顶底、干涉或改变外露长度。 因此安装时应按照对应泵型和零件图纸控制旋入位置。
常见失效与检查部位
螺柱检修时应重点检查两端螺纹、 螺纹收尾区域、光杆与螺纹过渡部位以及杆体表面, 观察是否存在乱扣、拉伤、腐蚀、弯曲、 异常伸长或裂纹。
对长期承受循环载荷的连接位置, 螺纹根部和截面过渡区域属于重点检查部位。 如果螺柱反复松动, 还应检查配套螺母、垫圈、主体内螺纹、 结合面以及相邻螺柱的预紧状态。
当主体内螺纹出现滑扣、拉伤或有效啮合不足时, 仅更换新的螺柱并不能恢复可靠连接, 应同时按照设备维修要求处理主体螺纹。
选型要点
柱塞泵螺柱采购时建议重点确认以下信息:
1、柱塞泵品牌、系列及具体型号;
2、螺柱具体安装位置及连接部件;
3、双头螺柱还是全螺纹螺柱;
4、旋入端螺纹直径、螺距及有效长度;
5、螺母端螺纹直径、螺距及有效长度;
6、螺柱总长度及中间杆部尺寸;
7、规定的主体旋入深度;
8、配套螺母、垫圈及防松结构;
9、原设计材料、强度及热处理要求;
10、原零件编号、实物样品或技术图纸。
安装与维护
安装前应清理螺柱外螺纹和主体内螺纹, 检查螺纹是否存在毛刺、乱扣、腐蚀或机械损伤, 并确认旋入端和螺母端没有装反。
螺柱旋入主体时应保持同轴, 避免强行旋入造成交叉螺纹。 旋入深度、螺纹润滑方式、螺纹锁固方式以及外露长度 应按照对应泵型维修要求执行。
多螺柱连接部位应按照规定顺序分步、均匀紧固螺母, 避免结合面受力不均。 最终紧固力矩或其他预紧方法应依据螺柱规格、 材料等级、润滑状态和设备维修文件确定, 不应采用统一经验值代替原设备要求。
采购说明
聚力石油钻采设备有限公司提供螺柱及柱塞泵紧固连接配件。 不同安装位置的螺柱在两端螺纹、总长度、 有效螺纹长度、杆部结构、材料强度及预紧要求方面可能不同。 采购时建议提供泵型号、安装位置、两端螺纹规格、 原零件号、实物尺寸或技术图纸,以便准确核对产品。